
langue
Tuyaux à paroi solide en HDPE
1. Matières premières
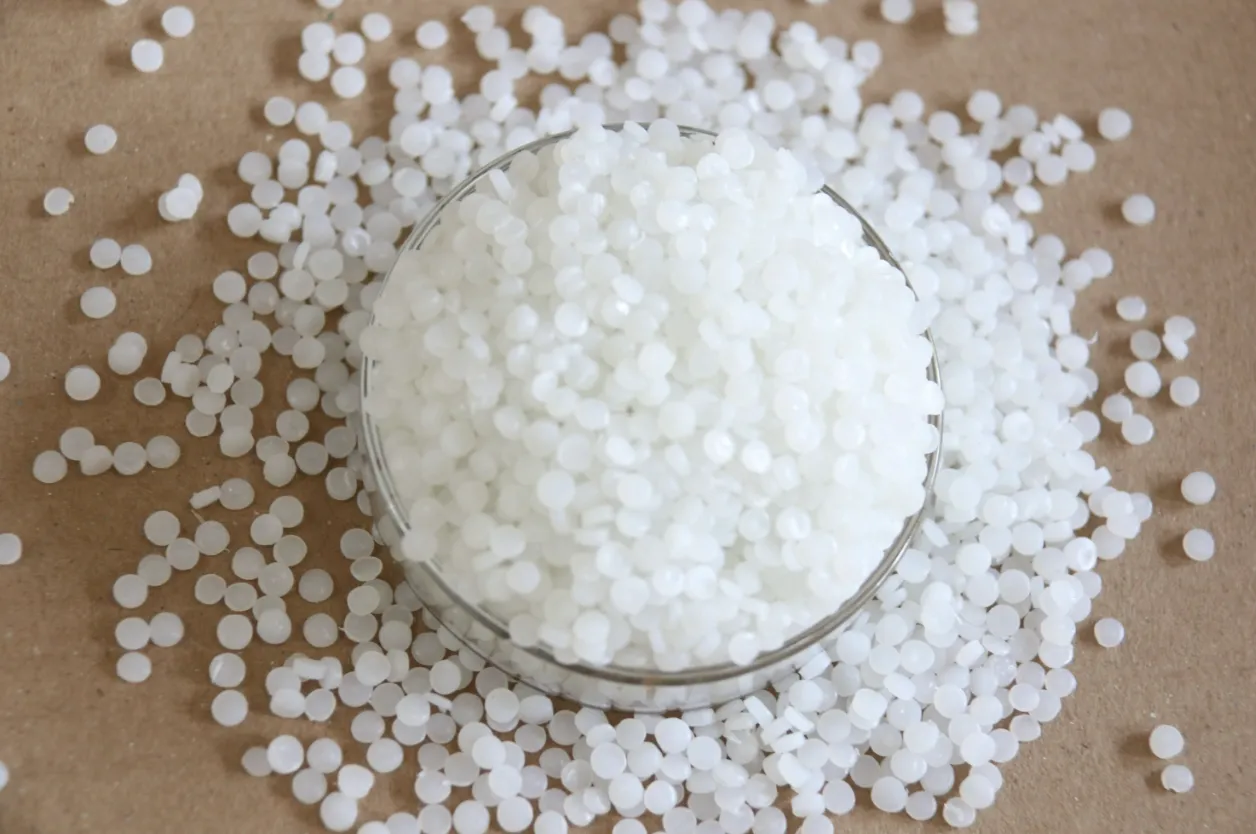
Le matériau de base est la résine polyéthylène haute densité (PEHD) de qualité extrusion. Le PE100 est la qualité dominante pour les tuyaux sous pression municipaux, tandis que le PE80 plus ancien est en cours de suppression. Sa densité varie de 0,941 à 0,965 g/cm³.
·
Additifs de base : antioxydants et stabilisateurs de traitement. Du noir de carbone est ajouté pour les tuyaux noirs afin de résister au vieillissement UV. Des bandes bleues marquent les tuyaux d'alimentation en eau, et des bandes jaunes marquent les tuyaux de gaz.
·
Matière première pour l'eau potable : elle doit respecter les normes sanitaires de l'eau potable, sans métaux lourds ni précipitations de substances nocives. La paroi intérieure résiste à l'entartrage et à la croissance microbienne.
·
Caractéristiques du matériau : grande ténacité, bonne résistance aux acides, alcalis et sels, exempt de corrosion électrochimique. Il performe bien à basse température et peut supporter des chocs jusqu'à -40℃, avec une bonne résistance à l'usure. Limitations : température de fonctionnement continue ≤ 40℃. La pression admissible diminue avec la hausse de la température, et le fluage se produit sous pression prolongée avec déformation lente.
·
Normes applicables : GB/T 13663.2 pour les tuyaux d'alimentation en eau PEHD à paroi pleine ; GB 15558.2 pour les tuyaux de gaz PEHD à paroi pleine.
2. Applications
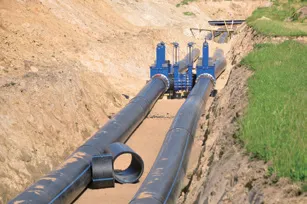
Le tuyau à paroi pleine PEHD est un tuyau porteur de pression, différent des tuyaux de drainage ondulés non pressurisés :
1. Transmission d'eau potable domestique pour municipalités, quartiers résidentiels et usines industrielles (PE100 alimentation en eau, bande bleue).
2. Transmission de gaz urbain à moyenne et basse pression (PE100 spécial pour gaz, bande jaune avec contrôle strict de sécurité).
3. Industrie : transport de fluides corrosifs tels que produits chimiques acides/alcalins, saumure, eau de circulation et boues minérales.
4. Agriculture : irrigation de champs, lignes d'irrigation par aspersion et goutte-à-goutte, souvent fournies en bobines pour réduire les joints.
5. Travaux sans tranchée : forage directionnel horizontal et tirage de tuyaux pour alimentation en eau, gazoducs et réhabilitation de tuyaux.
6. Autres : transport d'eau de mer et conduites sous pression dans les stations d'épuration des eaux usées.
Non adapté aux conduites d'eau chaude ou de vapeur.
3. Points clés de construction
Méthodes de connexion
1.
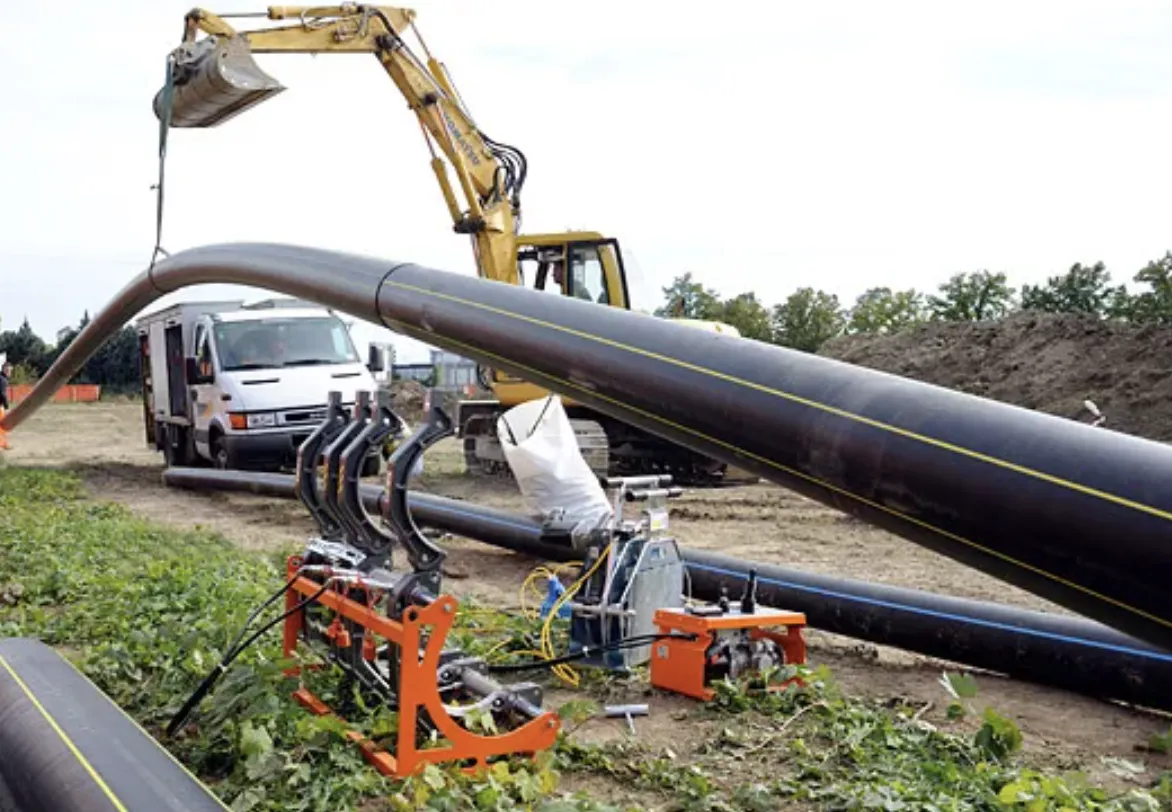
Soudage bout à bout (préféré pour les tuyaux à paroi pleine DN75 et plus)
Les extrémités des tuyaux sont dressées et alignées, avec un désalignement ≤10 % de l'épaisseur de la paroi. La température de la plaque chauffante est d'environ 210℃. Retirez la plaque chauffante et appliquez rapidement la pression de fusion.
Maintenez la pression pour un refroidissement naturel. Le refroidissement forcé à l'eau, les vibrations ou mouvements pendant le refroidissement sont interdits.
Le temps de refroidissement est déterminé par l'épaisseur de la paroi.
2.
Soudage par électrofusion
Couramment utilisé pour les travaux de réparation, les espaces confinés et les raccordements en dérivation, largement adopté dans les projets gaziers. La couche d'oxyde à la surface des extrémités des tuyaux doit être grattée, et l'huile, la boue et le sable nettoyés. L'alimentation électrique est fournie au raccord pour la fusion ; les pinces ne peuvent être retirées qu'après refroidissement complet.
3.
Soudage par fusion bout à bout (pour les petits diamètres DN63 et moins pour l'alimentation en eau)
4.
Transition acier-plastique / raccordement par bride
Utilisé pour les joints dissemblables entre tuyaux HDPE à paroi pleine et tuyaux en acier, vannes, pompes et équipements.
Installation en tranchée
1. Le fond de la tranchée doit être nivelé. Les sols meubles nécessitent un remplacement du sol. Une couche de lit de sable (normalement ≥100 mm) doit être posée sous les tuyaux, sans pierres ni objets durs tranchants.
2. Le tuyau présente une bonne flexibilité et peut être posé en courbes douces pour réduire les coudes, sous réserve du rayon de courbure minimum spécifié dans les normes.
3. Remblayage : Le gravier classé ou le sol fin est préféré pour le calage et le lit supérieur du tuyau, compacté en couches. Les rouleaux lourds sont interdits dans les 30 cm au-dessus de la couronne du tuyau.
4. Des blocs d'appui doivent être coulés aux coudes, tés et brides aveugles des canalisations sous pression pour empêcher la séparation des joints causée par la poussée du fluide.
Test de pression & Acceptation
Pour les tuyaux d'alimentation en eau, la pression d'essai hydrostatique est 1,5 fois la pression de conception, et la chute de pression est surveillée pendant la stabilisation conformément aux spécifications. Les tuyaux de gaz subissent un test d'étanchéité.
Restrictions de construction & de stockage
·
Le stockage en plein air à long terme sous la lumière directe du soleil accélère le vieillissement ; couvrir pour protection UV.
·
Ne jamais chauffer les tuyaux avec une flamme nue.
·
Les tuyaux présentant des rayures profondes doivent être coupés et jetés ; les tuyaux avec des rayures dépassant les limites ne peuvent pas être utilisés pour le service sous pression.
·
Il présente une expansion et une contraction thermique évidentes ; une marge d'expansion doit être prévue pour la pose sur de longues distances.
Avantages et inconvénients succincts
✅ Avantages : Poids léger pour un transport et une installation faciles ; joints de fusion monolithiques avec faible risque de fuite ; résistance à la corrosion pour un service enterré, durée de vie prévue de 50 ans ; compatible avec le forage directionnel horizontal sans tranchée.
❌ Inconvénients : Rigidité annulaire inférieure à celle des tuyaux en acier, vulnérable aux rayures profondes ; capacité de pression réduite à des températures élevées ; propriété de fluage ; grande expansion et contraction thermiques.
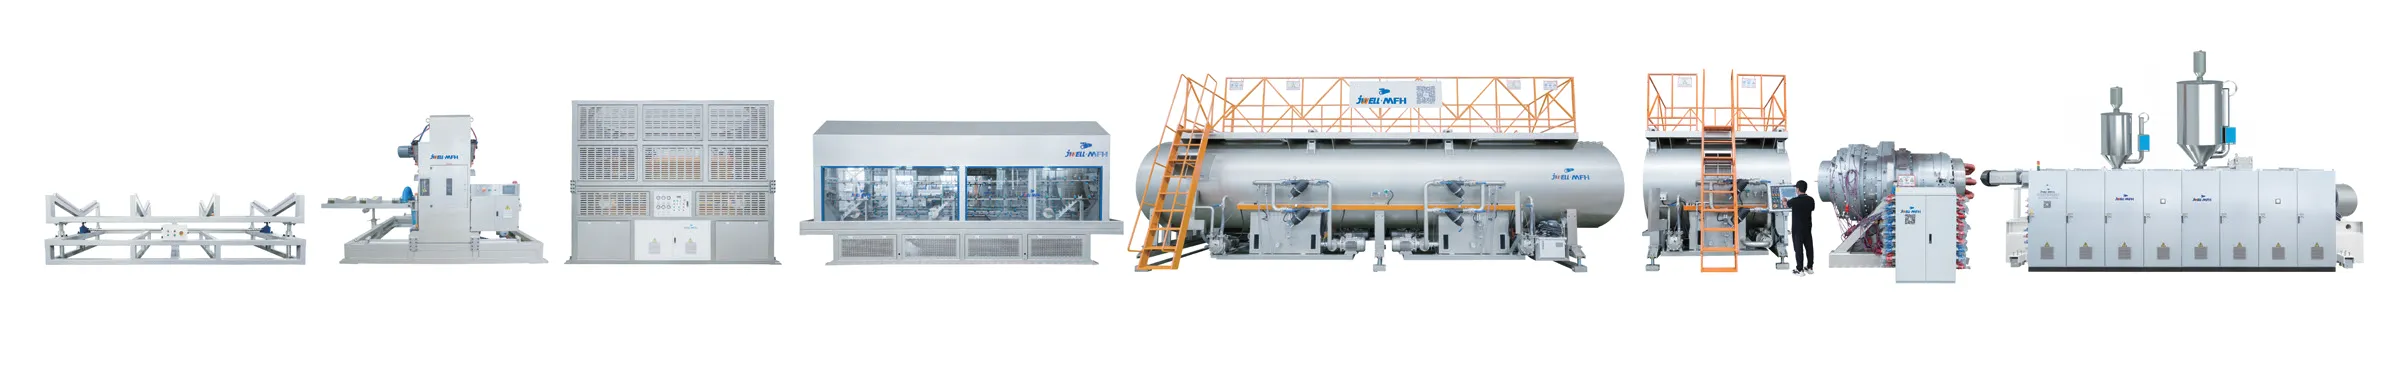
LIGNE D'EXTRUSION DE TUYAUX HDPE JWELL
Jwell Machinery
Contact : Andrew Shan
Téléphone / Whatsapp : +86 18851201053
Email : infssm@jwell.cn
Actualités associées



Contactez-nous
Informations sur le produit
Quantité
Unité
Pièce
Nous prenons en charge les échantillons de commande, la personnalisation, la vente en gros directe et le paiement complet. Si le produit que vous recherchez ne dispose pas de contenu personnalisé correspondant, veuillez remplir le formulaire ci-dessous pour nous contacter, et nous répondrons dès que possible.